- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvordan går skjulte partidefekter i kuttermekanismen forbi kontrollene på prøvenivå?
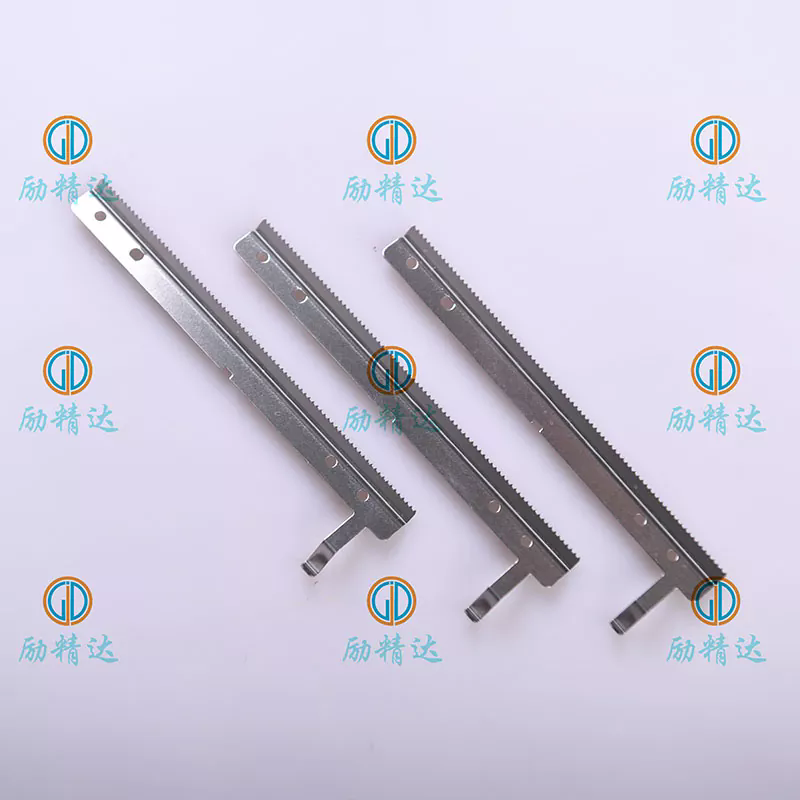
Integratorer av automasjonsutstyr og distributører av autoreservedeler signerer rutinemessig av bulkbestillinger etter å ha evaluert prototypeKuttermekanismeprøver. Benketstede prototyper viser presis slagbevegelse, riktig bladklaring og stabil drivenhetsrespons. En rekke subtile produksjons-opprinnelsesfeil dukker først opp når enhetene kjører kontinuerlige feltsyklusarbeidsmengder i ekte bilutstyrsoppsett.
Vanlige blindsone-defekter savnet ved validering av kun prototype
- Batchdrift av komponentmateriale: svingninger i legeringsråmateriale fører til for tidlig slitasje på gir eller aksel selv med identiske deltegningsdimensjoner.
- Monteringstoleransestabling: individuelle deler passerer hver enkelt inspeksjon, men akkumulert monteringsforskyvning skaper intern mekanisk binding under dynamisk belastning.
- Inkonsistens i smøremiddelsatsen: feil fettviskositet eller fyllvolum fører til termisk fortykning under vedvarende høy driftstemperatur.
- Vibrasjonsforskyvning etter forsendelse: fleraksevibrasjon ved sjøtransport løsner forhåndsinnstilte skruemomenter, og genererer feiljustering etter kundemottak.
1. Kryssverifisering av innkommende legeringsråmateriale utover tegningsdimensjonssjekk
De fleste innkjøpsteam verifiserer kun geometriske dimensjoner på innsendte prøveenheter.
Identiske ytre dimensjoner kan ikke garantere konsistent legeringshardhet og kornstruktur. Mindre smeltebatchvariasjoner vil akselerere slitasjen på tannhjul og drivaksel under tusenvis av arbeidssykluser.
LijingdaAutoparts håndhever dobbeltsjekk for hvert innkommende metallråmaterialeparti:
- Hardhetsprøveprøve for kritiske transmisjonskomponenter
- Materialsertifikatkryssreferanse mot godkjent legeringsspesifikasjonsgrunnlinje
2. Stablet-montering-toleransesimulering i stedet for diskret-del-inspeksjon
Prototype-prøvemontering finjusteres manuelt av dyktige teknikere.
Under masseproduksjon har hver enkelt komponent sitt eget tillatte toleranseområde. Når flere deler stabler avvik i samme retning, skaper kumulativ forskyvning skjult forspenning inne i hele kuttermekanismen. Statisk benkinspeksjon kan vise jevne bevegelser, men dynamiske høyhastighetssykluser gir intermitterende jitter og unormal støy.
Virtuell toleranse-stabel-opp-simulering pluss dynamiske syklustesting med full montering, skjermer kumulativ tilpasningsrisiko før masseproduksjonsutgivelse.
3. Smøremiddelformulering og fyllvolumlåst prosessstyring
Prototypemekanismer bruker nøye utvalgt smøremiddel med nøyaktig fyllmengde.
På samlebånd med store volum kan erstatning av fetttype eller inkonsekvent fyllmengde gli forbi visuell kvalitetskontroll. Under langvarig utstyrsgenerert varme blir mistilpasset smøremiddel tykt, øker den indre friksjonen og forkorter levetiden til hele klippeenheten.
- Hvert OEM-prosjekt låser nøyaktig smøremiddelkvalitet, viskositet og fyllvolum i monteringsarbeidsinstruksjonene
- Periodisk demontert punktsjekk bekrefter den virkelige smøremiddeldistribusjonen i ferdige enheter
4. Simulert intermodal transittvibrasjonsvalidering
Prøveenheter forblir i statisk laboratorielagring uten eksponering for logistikksjokk.
Sjøfrakt og forsendelser over veien overfører kontinuerlig flerakset vibrasjon. Festemidler inne i kuttermekanismen lider av mikroløsninger. Dreiemomenttap vises ikke før utpakking på destinasjonsanlegget, noe som forårsaker posisjoneringsavvik etter installasjon på vertsbilutstyr.
Ferdige sammensatte enheter går gjennom akselerert transitt-vibrasjonskammersimulering. Etter-testing av festemoment-remåling verifiserer ytelsen til skrufeste for grenseoverskridende forsendelser.
5. Høysyklus dynamisk utholdenhetstesting som replikerer driftssykluser med ekte utstyr
Prøveevaluering kjører kun begrensede demonstrasjonssykluser.
Det virkelige autoutstyret skaper gjentatte sykluser med raske slag, støtbelastning og driftstemperaturøkning. Noen mekaniske tretthetsdefekter oppstår først etter titusenvis av kontinuerlige slag, som ikke kan avdekkes gjennom korte manuelle driftskontroller.
Akselerert utholdenhetstestbenk gjengir den faktiske driftsprofilen på stedet, og overvåker slagnøyaktighet, støynivå og temperaturdrift over hele levetidssimulerte sykluser.
6. Sporbarhet av sporrelaterte komponenter for tredjepartsrevisjon av reservedeler i biler
Prototypeprøvetestsertifikater har null revisjonsgyldighet for serieproduksjonspartier.
Global bilutstyrsintegrator for innkommende QA og reservedelers forsyningskjederevisjoner krever aggregerte batchbundne tekniske rekorder: metallmaterialerapporter, utholdenhetssykluslogger, transittvibrasjonsvalideringsdata.
LijingdaAutoparts kompilerer enhetlige prosjektorienterte engelskspråklige sporbarhetsdossierer, og fjerner dokumentasjonsgap-utløste batch-avvisningsrisikoer for internasjonale kjøpere av bilkomponenter.
Viktige anskaffelser for B2B-autokomponentinnkjøp
- Ikke baser godkjenning av endelig bestilling utelukkende på ytelse av prototypeprøver på statisk benke
- Legg til krav til materialhardhet, dynamisk utholdenhet og transittvibrasjoner innenfor tekniske klausuler for kjøpsbestilling
- Be om partispesifikke testsammendrag i stedet for generiske prototypekvalifikasjonsdokumenter